
L’ammodernamento dell’impianto di trattamento reflui aiuta un produttore di carta a rispettare gli standard ambientali e a risparmiare sui costi operativi
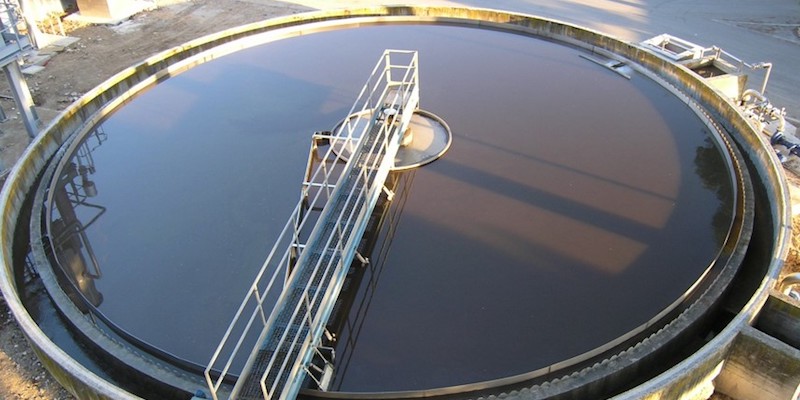
In soli cinque mesi, Fluence ha progettato e completato un impianto di trattamento delle acque reflue che ha consentito al produttore di carta Consorzio Cartiere di Tivoli di ridurre il consumo energetico e il volume dei fanghi e di rispettare i requisiti di scarico.
La sostenibilità è uno dei principali obiettivi che guidano le aziende a livello globale. In un'ampia gamma di settori industriali, l'attenzione all'efficienza sta aiutando le attività produttive a conformarsi alle normative governative e ad aumentare i profitti.
Questo caso di studio mostra come Fluence abbia aiutato uno stabilimento industriale per la produzione di carta in Italia ad ammodernare il proprio impianto di depurazione delle acque reflue, al fine di migliorare la qualità dei suoi scarichi, ridurre i consumi energetici e abbattere i costi operativi.
Contesto
All'interno del suo stabilimento di 33.000 metri quadrati, l'azienda produce carta industriale in grandi volumi, destinata ad altre società globali che la trasformano in prodotti di consumo finale. Lo stabilimento produce le cosiddette bobine industriali, fabbricate principalmente a partire da carta riciclata pre- e post-consumo, oltre che da cellulosa proveniente da fonti certificate.
Ogni giorno, il Consorzio Cartiere di Tivoli produce circa 60-65 tonnellate di carta e dalle 240 alle 260 tonnellate di cartone per imballaggi.
Sfide
Per rientrare nei parametri di legge e ridurre i consumi energetici, i vertici del Consorzio Cartiere di Tivoli hanno contattato Fluence, alla ricerca delle migliori tecnologie disponibili per risolvere entrambi i problemi in modo rapido ed efficace.
Fluence è riuscita a progettare e costruire il nuovo impianto in meno di cinque mesi, riutilizzando parte delle apparecchiature già esistenti per far risparmiare al cliente sui costi di investimento. Gli interventi strutturali hanno infine permesso di abbattere anche le spese operative di gestione dello stabilimento.
Soluzioni
La produzione della carta in questo stabilimento genera acque reflue con una domanda chimica di ossigeno (COD) considerevole, compresa tra 3.000 e 4.000 mg/l. Poiché il ciclo produttivo si basa su carta riciclata, il refluo risulta più facilmente biodegradabile rispetto a quello derivante dalla pasta di legno, configurandosi come un ottimo candidato per la digestione anaerobica. L'impianto genera circa 100 m3/h di acque reflue.
Lo schema di processo comprende:
- Pretrattamento anaerobico tramite un reattore a circolazione forzata esterna
- Chiarificazione a pacchi lamellari
- Impianto di affinamento aerobico
- Chiarificazione finale per garantire che il refluo trattato rispetti i limiti di legge prima dello scarico
Il processo produce biogas, che lo stabilimento utilizza come combustibile per la propria caldaia, generando il vapore impiegato nella produzione.
Il trattamento anaerobico dell'impianto sfrutta la digestione a fanghi granulari. Le acque reflue vengono pretrattate in un reattore in acciaio inossidabile a circolazione forzata esterna per rimuovere i composti solubili che determinano l'alto livello di COD dell'acqua.
Dal sistema anaerobico, il refluo passa a un sistema biologico aerobico a fanghi attivi. In questa fase, il COD del refluo è di circa 1.000 mg/l. Dopo il trattamento, l'acqua raggiunge i requisiti di qualità necessari per lo scarico:
- COD inferiore a 160 mg/l
- Solidi sospesi inferiori a 50 mg/l
- Livello di ammoniaca inferiore a 15 mg/l
- Meno di 20 mg/l di nitrati espressi come azoto
In sole nove ore di tempo di ritenzione idraulica, il COD delle acque reflue viene ridotto di una percentuale compresa tra il 70 e il 75%.
Il cuore del progetto è il reattore a circolazione forzata esterna, una tecnologia creata da Fluence Italia e basata sulla tecnologia UASB (reattore anaerobico a flusso ascensionale con letto di fanghi). L'elevata velocità di flusso del sistema si ottiene integrando una quota di ricircolo del refluo grezzo; ciò consente una parziale espansione del letto di fanghi granulari, migliorando il contatto tra il refluo e i fanghi stessi e favorendo la separazione delle particelle sospese più piccole e inattive dal letto di fanghi.
Risultati
Da quando il nuovo processo è entrato in funzione, il Consorzio Cartiere di Tivoli ha ridotto il volume dei suoi fanghi di scarto di 8 tonnellate al giorno e il suo consumo energetico di 8.000 chilowattora al giorno. La migliore qualità delle acque reflue trattate soddisfa gli standard locali di conformità ambientale. Una riduzione dell'uso di combustibili fossili rende l'azienda idonea a ricevere certificati di efficientamento energetico da parte dello Stato. E con l'aggiunta della tecnologia waste-to-energy, il Consorzio Cartiere di Tivoli non deve più acquistare gas naturale dal fornitore locale, risparmiando 230.000 euro all'anno.
Queste cifre rendono chiaro che il raggiungimento degli obiettivi ambientali può raccogliere altri benefici tangibili, inclusi significativi risparmi nei costi energetici e operativi.
DETTAGLI DEL PROGETTO
LOCALITÀ
Tivoli, Italia
CLIENTE
Consorzio Cartiere di Tivoli SRL
SOLUZIONE
Trattamento delle acque reflue, Valorizzazione energetica degli scarti
TECNOLOGIE
Reattore a circolazione forzata esterna (EFC), Sistema di ossidazione e chiarificazione


