
Ammodernamento waste-to-energy per impianto di depurazione della lavorazione avicola
Quando uno dei principali attori di pollo in Italia ha avuto la necessità di incrementare la produzione riducendo i costi, si è rivolto a Fluence per un ammodernamento in ottica waste to energy del proprio impianto di depurazione.
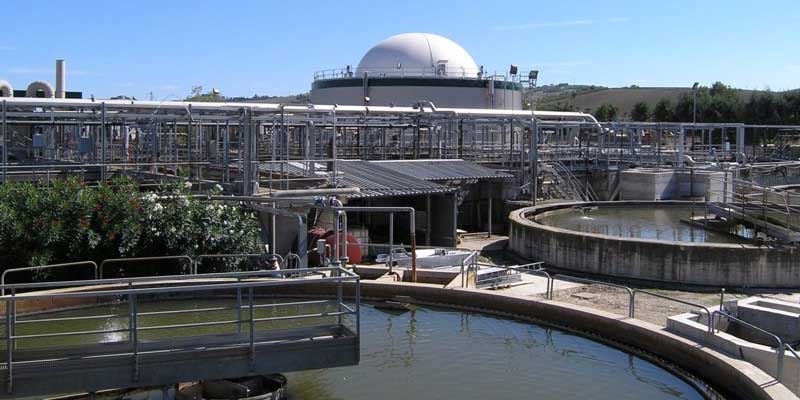
Fluence è riuscita a installare un impianto di digestione anaerobica presso il macello e stabilimento di lavorazione avicola Amadori SpA a Teramo, in Italia, senza interrompere la produzione.
Quando uno dei principali attori del settore agroalimentare in Italia ha pianificato l’ampliamento delle proprie attività produttive, si è trovato a dover affrontare sfide complesse, tra cui l’abbattimento dei costi operativi e la necessità di garantire un effluente finale conforme alle severe normative dell’Unione Europea per lo scarico in ambiente. Questo caso di studio illustra come la soluzione ingegnerizzata su misura da Fluence abbia pienamente soddisfatto i requisiti dell’azienda, il tutto senza alcuna interruzione dei cicli produttivi.
Contesto
Dalla sua fondazione negli anni ’30, Amadori SpA si è evoluta da piccola azienda avicola a realtà leader nel settore agroalimentare italiano per i piatti a base di carne e altre specialità alimentari della tradizione italiana. Quando il Gruppo ha deciso di potenziare la capacità produttiva del suo stabilimento all’avanguardia di Teramo, ha posto un forte accento sull’efficientamento dei processi e sullo sviluppo sostenibile.
Sfide
Amadori disponeva già di un impianto di depurazione delle acque reflue (WWTP), ma aveva la necessità di incrementare la produzione riducendo al contempo i costi di smaltimento. La sfida consisteva nel rinnovare l’esistente impianto aerobico, nonché nel realizzare e avviare il digestore anaerobico durante il normale programma operativo di sei giorni a settimana dell’impianto e del macello esistenti. Anche lo spazio limitato ha rappresentato una grande sfida.
Soluzioni
Per rispondere efficacemente a queste esigenze, l’impianto di depurazione esistente è stato ristrutturato con l’aggiunta della digestione anaerobica e di un sistema di nitrificazione-denitrificazione progettato, realizzato e avviato da Fluence.
Descrizione del sistema
- Reflui: Acque reflue da macellazione avicola ad alto COD e scarti di panatura
- Capacità: 3.180 m3/g
- Pretrattamento con un sistema di flottazione ad aria disciolta (DAF)
- Digestione anaerobica con produzione di biogas, che può essere convertito in energia elettrica e termica mediante un cogeneratore
- Disidratazione dei fanghi primari tramite nastro pressa
- Sistema di nitrificazione-denitrificazione
- Chiarificazione finale
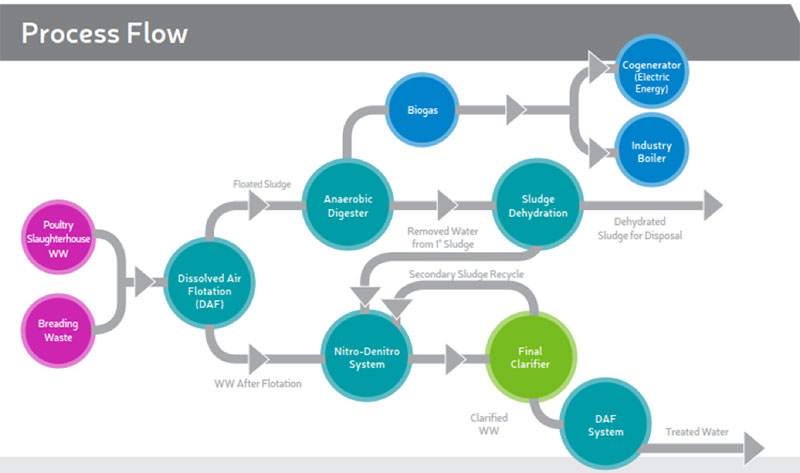
La digestione anaerobica dei fanghi genera abbastanza biogas da produrre più energia di quella necessaria per il funzionamento dell’impianto.
Risultati
| Produzione di macellazione | 200,000 | polli/giorno | ||||
| Portata | 4,180 | m3/d | ||||
| INGRESSO | USCITA | |||||
| COD | 5,300 | mg/L | <80 | mg/L | ||
| Azoto totale | 200 | mg/L | <10 | mg/L | ||
| Fosforo totale | 20 | mg/L | <2 | mg/L | ||
| Produzione di metano | 3,600 | Nm3/d |
Grazie alla tecnologia waste-to-energy, questo impianto è in grado di trattare acque reflue ad alto COD, ridurre drasticamente i livelli di fanghi e produrre più energia di quella necessaria per la produzione. L’effluente dell’impianto soddisfa le severe linee guida dell’UE per lo scarico in un fiume vicino.
Contatta i nostri esperti per saperne di più sulle soluzioni sostenibili di Fluence per il trattamento delle acque reflue e il waste-to-energy nel settore alimentare e delle bevande.
DETTAGLI DEL PROGETTO
LOCALITÀ
Teramo, Italia
CLIENTE
Amadori SpA
SOLUZIONE
Trattamento Acque Reflue e Valorizzazione Energetica (Waste-to-Energy)
TECNOLOGIA
Flottazione ad Aria Disciolta (DAF), Digestione Anaerobica con Produzione di Biogas e Cogenerazione Elettrica/Termica, Disidratazione dei Fanghi, Nitrificazione-Denitrificazione, Chiarificazione Finale


